

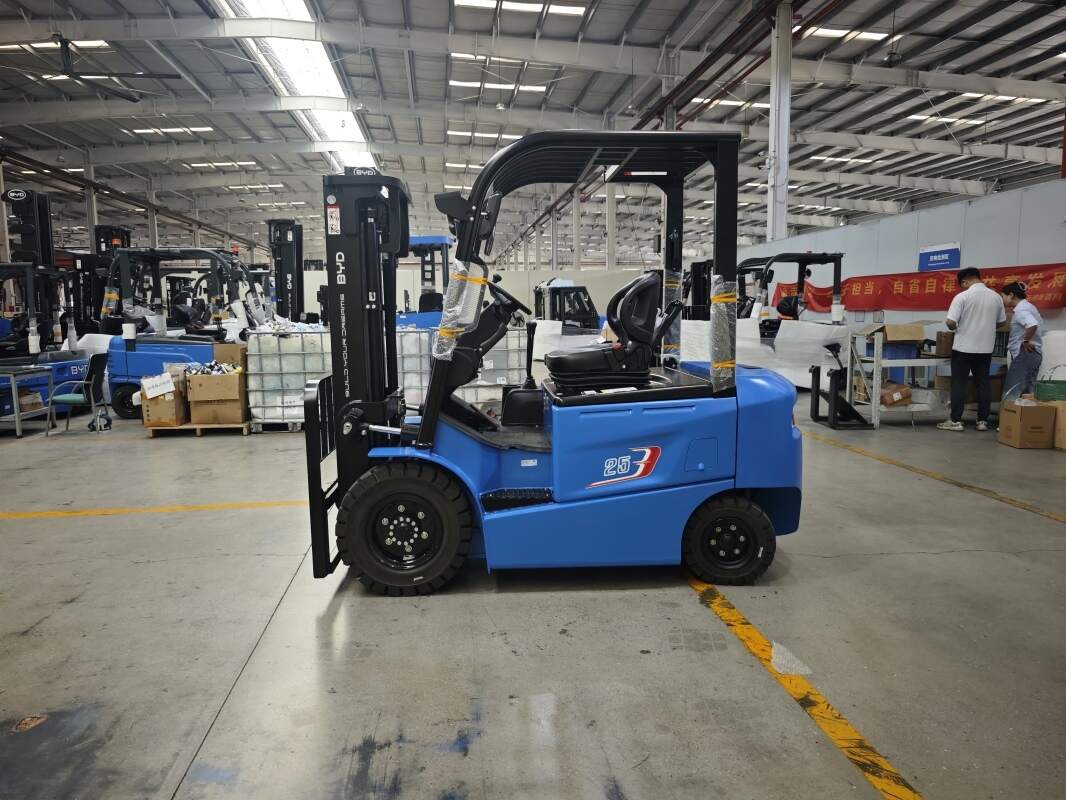
Passo 1 – Mapeie as necessidades reais do seu galpão cerâmico
A indústria cerâmica tem características próprias: cargas densas, paletes de porcelanato e revestimento com peso concentrado, pó abrasivo no piso e corredores que quase nunca foram projetados para equipamentos de grande porte. Por isso, o primeiro passo é levantar dados concretos antes de escolher qualquer máquina.
- Largura dos corredores, portas e raio de giro disponível em cada curva;
- Peso médio e peso máximo dos paletes (argila, esmalte, porcelanato, massa crua);
- Altura de elevação necessária (piso, mezanino, porta-paletes, carreta);
- Número de turnos e distância percorrida por dia por operador;
- Tipo de piso: concreto polido, com juntas, rampas ou desníveis.
Dica: cronometre três dias de operação real e anote quantos minutos o operador perde caminhando ou esperando outro equipamento. Esse número costuma justificar sozinho a migração para uma empilhadeira elétrica patolada.
Atenção: não use apenas o peso nominal do palete. Na cerâmica, a carga é compacta e o centro de carga fica deslocado para a frente dos garfos, o que reduz a capacidade efetiva do equipamento.
Passo 2 – Entenda o que é a empilhadeira elétrica patolada
Na empilhadeira patolada, o operador viaja em pé sobre uma plataforma acoplada ao chassi, com o corpo dentro do gabarito da máquina. Isso reduz a largura operacional, dispensa a necessidade de assento e facilita entrar e sair a cada parada. Em um galpão cerâmico, onde o operador desce dezenas de vezes por turno para conferir etiquetas, romaneios e lotes de queima, esse ganho de agilidade é enorme.
Ela é ideal para transporte horizontal de média e longa distância, carregamento de carretas, abastecimento de linhas de embalagem e movimentação entre o pátio de insumos e o setor de prensagem.
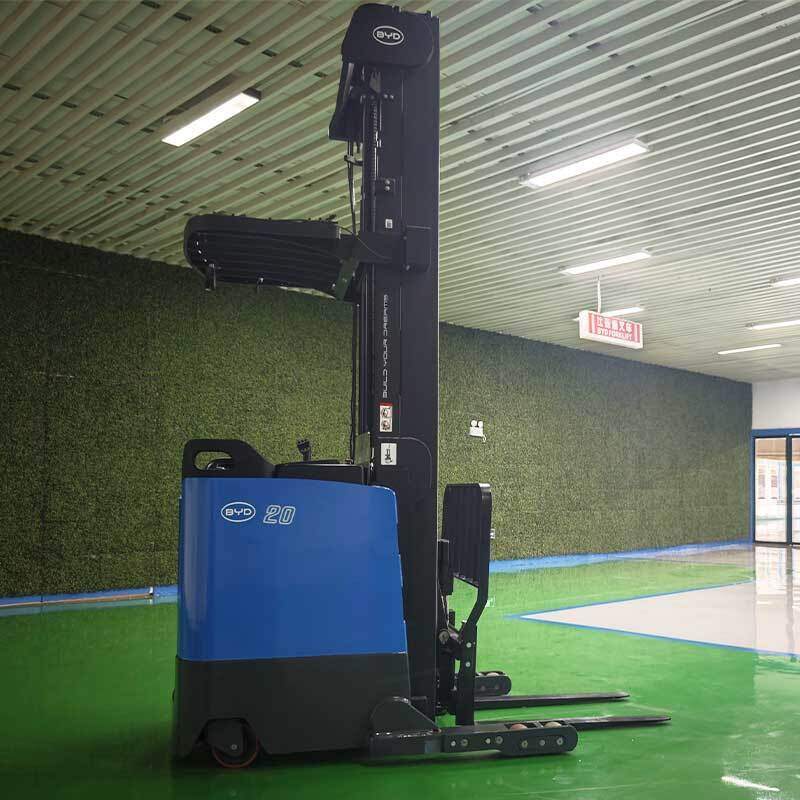
Passo 3 – Confirme capacidade, garfos e bateria
Use a tabela abaixo como referência de partida para operações cerâmicas típicas e ajuste com o fornecedor.
| Característica | Recomendação para cerâmica |
|---|---|
| Capacidade de carga | 1.500 kg a 2.500 kg |
| Comprimento dos garfos | 1.150 mm a 1.200 mm para paletes PBR |
| Bateria | Lítio ferro-fosfato (LFP), 24 V a 48 V |
| Tempo de recarga | 1 h a 2 h em carga rápida, sem troca de bateria |
| Raio de giro | O menor possível, priorizando corredores estreitos |
| Proteção | Grau de vedação adequado ao pó cerâmico |
Dica: as baterias de lítio permitem recarga de oportunidade. Em vez de parar o equipamento por um turno inteiro, o operador conecta a máquina no intervalo do café e no almoço, mantendo a disponibilidade acima de 90%.
Atenção: nunca escolha o equipamento pela capacidade máxima e opere permanentemente no limite. Trabalhe com pelo menos 20% de folga para absorver variações de lote e umidade do material.
Passo 4 – Planeje o layout e as rotas de movimentação
Uma empilhadeira patolada rende muito mais quando o fluxo é pensado. Organize o galpão em zonas claras:
- Zona de recebimento de insumos (argila, frita, esmalte, embalagem);
- Zona de estoque de produto acabado, separada por referência e lote;
- Zona de expedição, próxima às docas;
- Zona de recarga, com acesso livre e sem tráfego de pedestres.
Demarque corredores de mão única sempre que possível e instale espelhos em curvas cegas. Cada metro economizado em uma rota repetida mil vezes por mês vira horas de produtividade no fim do ano.
Passo 5 – Prepare a infraestrutura de recarga de lítio
A energia é o ponto crítico da operação elétrica. Para a cerâmica, que costuma operar em regime contínuo, defina:
- Um carregador por equipamento, próximo à zona de maior permanência;
- Tomadas e quadros dimensionados para a potência real, não para a teórica;
- Ventilação e proteção contra pó no ponto de recarga;
- Registro diário do nível de carga no início de cada turno.
Atenção: o pó cerâmico é condutivo e abrasivo quando acumulado. Mantenha conectores e carcaças limpos e faça inspeção visual semanal dos cabos.
Passo 6 – Treine os operadores e defina regras de segurança
Treinamento é obrigatório e não se resume a ligar e desligar. Inclua no programa:
- Leitura de etiquetas e conferência de lote antes de mover;
- Posicionamento correto da plataforma e uso do cinto ou barra de apoio;
- Velocidade máxima dentro do galpão e próximo a pedestres;
- Procedimento em caso de queda de carga ou vazamento de material;
- Uso de buzina, faróis e sinalização em cruzamentos.
Dica: crie um checklist de dez itens para o início do turno. Leva dois minutos e evita a maioria das paradas não programadas.
Passo 7 – Implante manutenção preventiva
Equipamentos elétricos têm menos peças móveis que os de combustão, mas exigem cuidado com rodas, garfos, freios e sistema elétrico. Estabeleça um plano simples:
- Inspeção visual diária: garfos, mangueiras, rodas e luzes;
- Limpeza semanal do compartimento da bateria e filtros;
- Verificação mensal de freios, direção e sensores;
- Revisão semestral completa com registro em ficha técnica.
Atenção: nunca lave o equipamento com jato de alta pressão diretamente sobre componentes elétricos. O pó cerâmico vira lama dentro dos conectores e provoca falhas intermitentes difíceis de diagnosticar.
Passo 8 – Meça resultados e otimize continuamente
Depois de 60 a 90 dias de operação, avalie indicadores concretos: paletes movimentados por hora, custo de energia por palete, horas de parada não programada e índice de avarias em produto acabado. Compare com a linha de base anterior e ajuste rotas, horários de recarga e distribuição de equipamentos entre setores.
Empresas cerâmicas que fazem essa revisão periódica costumam encontrar ganhos expressivos em redução de quebra de produto, já que a movimentação elétrica é mais suave, sem vibração de motor a combustão e sem emissão de gases dentro do galpão.
Conclusão
A empilhadeira elétrica patolada atende às necessidades da cerâmica porque combina manobrabilidade em corredores estreitos, agilidade para o operador que entra e sai da máquina o tempo todo, operação limpa dentro do galpão e bateria de lítio com recarga rápida e sem troca. Seguindo esses oito passos, você escolhe o modelo certo, prepara a infraestrutura, treina a equipe e mantém a produtividade estável mesmo em regime de três turnos.


