

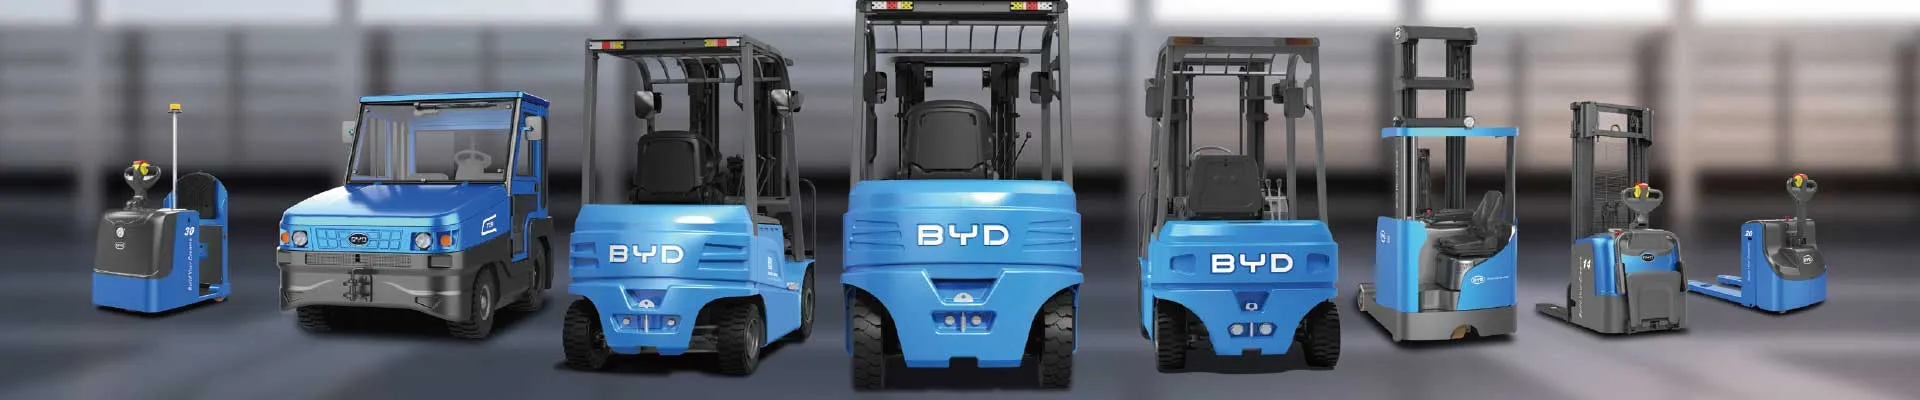
A empilhadeira elétrica trilateral — também chamada de empilhadeira de corredor muito estreito ou VNA (Very Narrow Aisle) — é um dos equipamentos mais estratégicos em armazéns de alta densidade. Ela permite operar em corredores de 1,5 a 2 metros, elevar cargas a mais de 10 metros e girar a garra 180 graus sem mover o chassi. Mas o debate sobre o investimento nesse tipo de equipamento raramente é feito com a profundidade correta: a pergunta certa não é quanto custa a empilhadeira, e sim qual é o seu custo total de propriedade (TCO). É aí que a tecnologia de bateria de lítio, como a aplicada nas empilhadeiras elétricas da BYD, muda completamente a equação.
O que é custo total de propriedade (TCO) em empilhadeiras
O TCO é a soma de todos os custos associados ao equipamento ao longo de sua vida útil. Ele vai muito além do preço de aquisição ou do valor da locação. Em uma empilhadeira trilateral, o TCO reúne aquisição, energia, manutenção, mão de obra, infraestrutura de bateria, tempo de inatividade e valor de revenda.
O erro mais comum em projetos de intralogística é comparar apenas o preço de compra. Em operações de dois ou três turnos, o custo de aquisição costuma representar menos de 30% do total gasto em cinco anos. O restante está diluído em energia, manutenção e produtividade perdida.
Os componentes do TCO
| Componente | O que inclui | Peso típico no TCO (5 anos) |
|---|---|---|
| Aquisição / locação | Preço do equipamento, juros, seguro | 20% a 30% |
| Energia | Eletricidade, recarga, estações | 15% a 25% |
| Manutenção | Peças, mão de obra técnica, paradas | 15% a 25% |
| Bateria | Substituição, sala de carga, ventilação | 10% a 20% |
| Mão de obra | Operadores, troca de bateria, gestão | 10% a 20% |
| Infraestrutura | Layout, corredores, piso, espaço ocupado | 5% a 15% |
Observe que a bateria aparece como linha própria — e é justamente ali que a diferença entre lítio e chumbo-ácido se torna mais visível.
Por que a empilhadeira elétrica trilateral tem um TCO diferente
Equipamentos trilateral não são empilhadeiras convencionais. Eles operam em corredores estreitos, com garfos que giram e se deslocam lateralmente, e passam a maior parte do tempo elevando cargas a grandes alturas. Isso impõe demandas específicas ao sistema de energia:
- Consumo por ciclo elevado: a elevação constante e o deslocamento lateral exigem torque e energia contínuos.
- Operação em turnos longos: muitas operações funcionam 20 horas por dia, sem janela para recarga lenta.
- Sensibilidade a paradas: um corredor bloqueado por falta de bateria interrompe o fluxo de todo o armazém.
- Precisão de controle: a estabilidade elétrica afeta diretamente a precisão da garra e a segurança em altura.
Corredores estreitos e densidade de armazenagem
A grande vantagem da trilateral é armazenar mais paletes no mesmo metro quadrado. Um armazém que passa de corredores de 3,5 m para corredores de 1,8 m pode ganhar de 30% a 50% de posições de palete sem ampliar o galpão. Esse ganho de densidade é um fator de redução de TCO, porque dilui o custo imobiliário por posição de palete.
Contudo, essa densidade só se converte em economia real se o equipamento estiver disponível quando necessário. Um TCO baixo depende de disponibilidade alta — e é aqui que o sistema de bateria define o jogo.
O papel do sistema de bateria
Na maioria das empilhadeiras elétricas tradicionais, a bateria de chumbo-ácido exige troca a cada turno, uma sala de carga ventilada, água destilada, equalização e um estoque de baterias reserva. Em uma frota trilateral operando 24 horas, isso significa comprar duas a três baterias para cada equipamento e construir infraestrutura dedicada.
Com bateria de lítio, como a utilizada nas empilhadeiras elétricas BYD, o cenário muda: não há troca de bateria, não há sala de carga, a recarga é oportunista (durante pausas e almoço) e a eficiência de carga chega a mais de 95%. O impacto no TCO é direto e mensurável.
Comparativo: lítio versus chumbo-ácido na trilateral
| Critério | Bateria de chumbo-ácido | Bateria de lítio (BYD) |
|---|---|---|
| Troca de bateria | Necessária a cada turno | Não é necessária |
| Sala de carga | Obrigatória, com ventilação | Dispensada |
| Eficiência energética | 70% a 80% | Acima de 95% |
| Recarga | 8 a 10 horas + equalização | Oportunista, em pausas |
| Vida útil de ciclos | 1.200 a 1.500 ciclos | 3.000 a 4.000+ ciclos |
| Manutenção da bateria | Água, terminais, equalização | Praticamente isenta |
| Emissão de gases | Sim, durante a carga | Zero |
| Espaço ocupado | Sala de carga e baterias extras | Apenas o posto de recarga |
A leitura dessa tabela em termos financeiros é clara: o chumbo-ácido transfere custos para a infraestrutura e para a mão de obra, enquanto o lítio concentra o investimento no ativo produtivo.
Os principais vetores de economia
1. Energia e eficiência
A eficiência de carga e descarga do lítio reduz o consumo de eletricidade por hora operada. Em frotas que rodam milhares de horas por ano, a diferença chega a dois dígitos percentuais na conta de energia. Além disso, a recarga em horários de tarifa reduzida pode ser melhor aproveitada, já que a bateria aceita carga parcial sem efeito memória.
2. Mão de obra e produtividade
Cada troca de bateria consome de 15 a 30 minutos de operador e, muitas vezes, exige um colaborador dedicado. Em uma operação com várias trilaterais, isso representa centenas de horas por ano. Sem troca de bateria, essas horas retornam para a movimentação de paletes.
3. Manutenção
O lítio elimina a manutenção química da bateria e reduz o desgaste do sistema elétrico, porque trabalha com tensão mais estável. Há também menos peças de desgaste no conjunto de tração e elevação quando o equipamento é projetado nativamente para lítio, e não adaptado.
4. Infraestrutura e espaço
A sala de carga deixa de existir. Esse espaço pode ser convertido em área de armazenagem — e em um armazém de alta densidade, cada metro quadrado liberado tem valor econômico relevante. Some-se a isso a eliminação de baterias reserva, carregadores múltiplos e sistemas de exaustão.
5. Disponibilidade e tempo de inatividade
Paradas não planejadas são o item mais caro e menos visível do TCO. Uma trilateral parada por bateria descarregada pode travar um corredor inteiro. A recarga oportunista e a confiabilidade do lítio elevam a disponibilidade da frota, o que se traduz em cumprimento de prazos e menos horas extras.
Como calcular o TCO da sua operação passo a passo
- Levante o perfil real de uso: horas por turno, turnos por dia, dias por semana, altura média de elevação e peso médio das cargas.
- Estime o consumo energético: multiplique horas operadas por consumo horário e pelo custo do kWh na sua região e faixa tarifária.
- Mapeie a manutenção histórica: use dados reais de frotas existentes, incluindo peças, mão de obra e paradas.
- Quantifique a infraestrutura: sala de carga, ventilação, carregadores, baterias extras e custo do metro quadrado ocupado.
- Calcule o custo de mão de obra dedicada: trocas de bateria, abastecimento de água, gestão de estoque de baterias.
- Projete cinco a sete anos: inclua substituição de bateria, valor residual e inflação de energia.
- Compare cenários lado a lado: trilateral com lítio versus trilateral com chumbo-ácido versus contrapeso tradicional.
Erros comuns ao avaliar o custo total
- Comparar preço de compra em vez de TCO.
- Ignorar o custo do espaço ocupado pela sala de carga.
- Assumir que a bateria de lítio é sempre mais caro no longo prazo — o oposto costuma ser verdade.
- Não contabilizar o custo das horas de operador gastas em troca de bateria.
- Projetar o TCO com base em um único turno, quando a operação real roda três.
- Desconsiderar o impacto da indisponibilidade no nível de serviço ao cliente.
Boas práticas para reduzir o TCO de trilaterais
- Adote recarga oportunista em pausas e intervalos, mantendo o equipamento sempre entre 30% e 80% de carga.
- Padronize a frota e o sistema de bateria para simplificar treinamento e manutenção.
- Treine operadores em condução eficiente: aceleração suave e planejamento de rota reduzem consumo.
- Monitore indicadores como horas operadas, consumo por hora e disponibilidade mensal.
- Revise o layout periodicamente para eliminar deslocamentos vazios e melhorar o fluxo.
- Escolha fornecedores com suporte técnico local e peças disponíveis.
O futuro da movimentação em corredores estreitos
A tendência é clara: armazéns mais altos, corredores mais estreitos e operações contínuas. Nesse cenário, o TCO deixa de ser uma discussão financeira secundária e passa a ser o principal critério de decisão. Equipamentos projetados nativamente para lítio, com recarga rápida e manutenção reduzida, tendem a dominar as frotas trilateral porque entregam mais horas produtivas por real investido.
Além disso, a eletrificação com lítio elimina emissões no ambiente interno, melhora a qualidade do ar e reduz a necessidade de ventilação — fatores que também aparecem no balanço final, seja em produtividade das equipes, seja em conformidade ambiental.
Conclusão
O que muda com o custo total de propriedade em empilhadeira elétrica trilateral é a forma de decidir. Quando o TCO é colocado no centro da análise, o preço de compra perde protagonismo e fatores como energia, manutenção, mão de obra, infraestrutura e disponibilidade passam a definir o resultado. A tecnologia de bateria de lítio atua exatamente sobre esses vetores, reduzindo custos recorrentes e liberando espaço e tempo na operação.
Para avaliar o TCO da sua frota trilateral, comparar cenários com números reais da sua operação e descobrir o impacto da tecnologia de lítio nas suas empilhadeiras elétricas, fale com nossos especialistas pelo e-mail info@bydfork.com. Nossa equipe pode ajudar a montar uma projeção personalizada e a identificar as maiores oportunidades de economia no seu armazém.


