

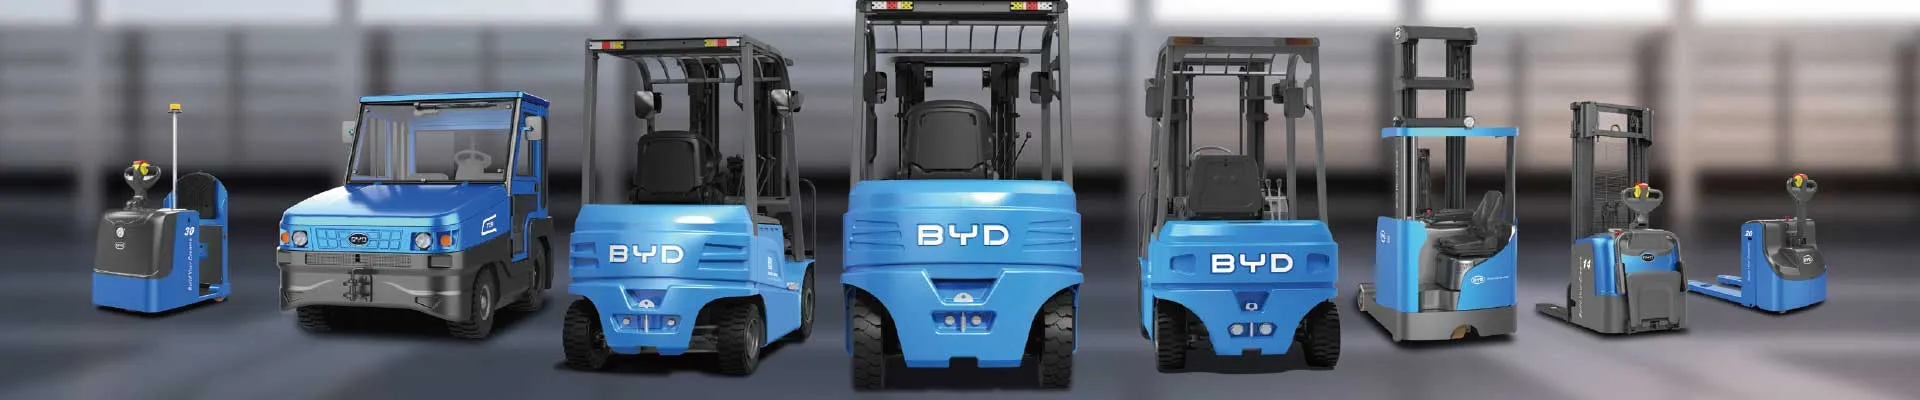
Quem compra uma empilhadeira olhando apenas para o preço da etiqueta corre um risco silencioso: descobrir, dois anos depois, que o equipamento mais barato era o mais caro de operar. No segmento de movimentação interna de cargas, a métrica que realmente separa uma operação lucrativa de uma operação que apenas "se vira" é o custo por movimento. E quando falamos de empilhadeira elétrica patolada — a transpaleteira ou patola elétrica usada para movimentar e elevar paletes em corredores, docas e armazéns — esse indicador muda completamente a forma de comparar modelos, dimensionar frota e justificar investimento.
Neste guia, você vai entender o que é o custo por movimento, quais componentes entram na conta, como calcular o seu número atual e por que a tecnologia de lítio altera radicalmente o resultado final em operações intensivas.
O que é o custo por movimento (CPM)
O custo por movimento é o valor total gasto para realizar uma única movimentação de carga, seja ela pegar um palete na doca e posicioná-lo na prateleira, seja abastecer uma linha de produção ou carregar um caminhão. Em vez de olhar para o custo da máquina isoladamente, o CPM olha para o custo de produzir o serviço que aquela máquina entrega.
A fórmula básica é simples, mas exige disciplina na coleta de dados:
CPM = (custos fixos + custos variáveis do período) ÷ número de movimentos realizados no período
- Custos fixos: parcela de compra ou locação, seguro, licenciamento interno, depreciação e custo de área ocupada.
- Custos variáveis: energia ou combustível, bateria, manutenção, pneus e rodas, peças de desgaste, e o custo das paradas não planejadas.
- Movimentos: número real e mensurado de ciclos completos, não uma estimativa arredondada.
Por que essa métrica muda a decisão de compra
Três mudanças práticas acontecem quando o gestor passa a decidir com base no custo por movimento.
1. A comparação entre modelos passa a ser justa
Comparar uma empilhadeira patolada de entrada com uma máquina premium pelo preço de aquisição é enganoso. Quando ambas são traduzidas para custo por movimento, diferenças de eficiência energética, frequência de manutenção e disponibilidade aparecem com clareza.
2. O custo oculto da parada fica visível
Uma patolada parada por três horas em um pico de expedição não gera apenas custo de oficina: gera caminhão esperando, hora extra de equipe e atraso de entrega. Esse valor precisa entrar no cálculo como indisponibilidade.
3. O payback deixa de ser intuição
Com o CPM na mão, a discussão deixa de ser "essa máquina custa mais" e passa a ser "essa máquina se paga em X meses".
Os componentes do custo por movimento na prática
| Componente | O que inclui | Como reduzir |
|---|---|---|
| Aquisição ou locação | Parcela mensal, depreciação, seguro | Dimensionar frota correta e evitar máquina ociosa |
| Energia | Recarga da bateria ou combustível | Motor elétrico com controle eficiente e recarga em horário adequado |
| Bateria | Troca, manutenção de água, ciclo de vida | Bateria de lítio com maior vida útil e recarga por oportunidade |
| Manutenção | Preventiva, corretiva, mão de obra | Menos peças móveis, motores sem escovas, diagnóstico remoto |
| Pneus e rodas | Desgaste por piso e carga | Rodas adequadas ao piso e rota de movimentação otimizada |
| Operador | Salário, treinamento, hora parada | Ergonomia e controles intuitivos que aumentam ciclos por hora |
| Indisponibilidade | Carga atrasada, caminhão esperando | Maior uptime e manutenção preditiva |
O que é, exatamente, uma empilhadeira elétrica patolada
A nomenclatura varia por região, mas no uso corrente a empilhadeira elétrica patolada (também chamada de patola elétrica, transpaleteira elétrica ou stacker elétrico, dependendo da configuração) é o equipamento de pequeno e médio porte usado para:
- Movimentar paletes em corredores estreitos e áreas de picking;
- Elevar cargas em prateleiras baixas e médias;
- Carregar e descarregar caminhões em docas movimentadas;
- Fazer a interface entre produção, estoque e expedição.
É um equipamento de alto uso e baixa velocidade, o que significa que o número de ciclos por hora importa tanto quanto a capacidade de carga. E é exatamente aí que o custo por movimento se torna decisivo: uma patolada que faz 20 movimentos por hora tem CPM muito menor que outra que faz 14, mesmo que custe o mesmo.
Como calcular o seu custo por movimento em 6 passos
Passo 1 — Meça os movimentos reais
Defina o que é um movimento padrão da sua operação e conte. Telemetria, apontamento por coletor ou amostragem por turno são válidos; achismo não é.
Passo 2 — Some os custos fixos mensais
Inclua parcela de aquisição ou locação, seguro, rateio de área e eventuais licenças internas.
Passo 3 — Some os custos variáveis mensais
Energia, água de bateria ou custo de recarga, manutenção preventiva e corretiva, peças e pneus.
Passo 4 — Adicione o custo de indisponibilidade
Multiplique as horas paradas pelo custo-hora do impacto na operação. Esse é o componente mais ignorado e mais relevante.
Passo 5 — Divida pelo número de movimentos
Você tem o CPM atual da sua frota, por equipamento, por turno ou por área.
Passo 6 — Compare cenários
Recalcule o CPM hipotético com outro modelo, outra bateria ou outra política de manutenção. A decisão fica evidente.
Elétrica de lítio versus combustão: o impacto direto no CPM
| Fator | Empilhadeira elétrica (lítio) | Empilhadeira a combustão |
|---|---|---|
| Custo de energia | Baixo por hora trabalhada | Alto e sujeito a variação de preço |
| Manutenção | Menos peças móveis e sem troca de óleo | Óleo, filtros, correias, velas |
| Ambiente interno | Zero emissão, adequada a armazém fechado | Emissão e necessidade de ventilação |
| Ruído | Muito baixo, menos fadiga do operador | Elevado |
| Recarga | Oportunidade, sem troca de bateria em muitos casos | Abastecimento rápido, mas com logística de combustível |
| Vida útil da energia | Milhares de ciclos com lítio | Depende do motor e do consumo |
O peso da bateria de lítio na equação
Em empilhadeiras elétricas patoladas, a bateria costuma ser o maior componente de custo variável ao longo da vida do equipamento. Baterias de chumbo-ácido exigem manutenção de água, áreas de recarga ventiladas, tempo de resfriamento e frequentemente troca de bateria em operações de múltiplos turnos.
Com a tecnologia de lítio, três efeitos aparecem no custo por movimento:
- Recarga por oportunidade: pequenas pausas já recuperam carga suficiente, eliminando a parada longa de recarga.
- Vida útil maior: mais ciclos antes da substituição, diluindo o custo por hora ao longo de anos.
- Menos mão de obra: sem reposição de água, sem sala de bateria dedicada e sem troca manual em muitos cenários.
O resultado prático é mais horas disponíveis por dia e menos intervenções por mês — os dois fatores que mais derrubam o CPM.
Manutenção e disponibilidade: onde o CPM é decidido
Duas máquinas com o mesmo preço podem ter CPM muito diferentes se uma fica parada 8% do tempo e a outra 2%. Para melhorar esse indicador:
- Implemente plano de manutenção preventiva baseado em horas de uso, não apenas em calendário;
- Treine operadores em inspeção diária e reporte de anomalias;
- Monitore indicadores como tempo médio entre falhas e tempo médio de reparo;
- Prefira equipamentos com diagnóstico embarcado e suporte técnico ágil na região.
Fatores que distorcem o cálculo do custo por movimento
Alguns erros fazem o CPM apontar para a direção errada:
- Considerar apenas o custo de aquisição e ignorar energia, bateria e manutenção;
- Contar movimentos teóricos em vez de ciclos reais medidos;
- Não ratear corretamente o custo da área de armazém e das salas de bateria;
- Ignorar o custo de acidentes, avarias em carga e danos em estruturas;
- Misturar equipamentos de categorias diferentes no mesmo indicador sem separar por aplicação.
Boas práticas para reduzir o custo por movimento
- Mapeie rotas e layouts: cada metro evitado é um ciclo ganho.
- Padronize a frota: menos modelos significa menos peças em estoque e manutenção mais simples.
- Adote telemetria: dados de uso real revelam máquinas ociosas e sobrecarregadas.
- Revise o turno de recarga: energia fora de ponta reduz custo sem alterar produtividade.
- Treine continuamente: operador bem treinado faz mais movimentos por hora com menos avarias.
- Escolha fornecedor com suporte local: tempo de resposta técnica entra direto no CPM.
Conclusão
O custo por movimento transforma uma discussão de preço em uma discussão de resultado. Em operações com empilhadeira elétrica patolada, onde o número de ciclos por hora e a disponibilidade do equipamento definem a produtividade do armazém, olhar apenas para a etiqueta é o caminho mais rápido para um custo operacional inflado.
Meça seus movimentos, some todos os componentes — inclusive a indisponibilidade — e compare cenários. A diferença entre um equipamento e outro deixa de ser uma opinião e passa a ser um número.
Quer avaliar o custo por movimento da sua operação com equipamentos de lítio? Fale com nossa equipe: info@bydfork.com.


